Einpresskontakte sind für lötfreie Verbindungen konzipiert. Werden diese Komponenten dennoch in Wellen- oder Selektivlötprozessen verarbeitet, kann es zu Benetzungsproblemen und einem unvollständigen Lotdurchstieg kommen. Emil Otto erläutert die technischen Ursachen und zeigt, wie sich durch die richtige Abstimmung von Flussmittel, Prozessparametern und Bauteiloberflächen bessere Lötergebnisse erzielen lassen.
Einpresskontakte werden in der Elektronikfertigung insbesondere dort eingesetzt, wo zuverlässige elektrische Verbindungen und hohe mechanische Stabilität gefragt sind. Ihre Konstruktion und Oberflächenbeschaffenheit sind jedoch primär auf den Einpressprozess ausgelegt. Während das Einpressverhalten nach IEC 60352-5 qualifiziert wird, ist eine entsprechende Lötbarkeit nach J-STD-002 nicht zwangsläufig gegeben.
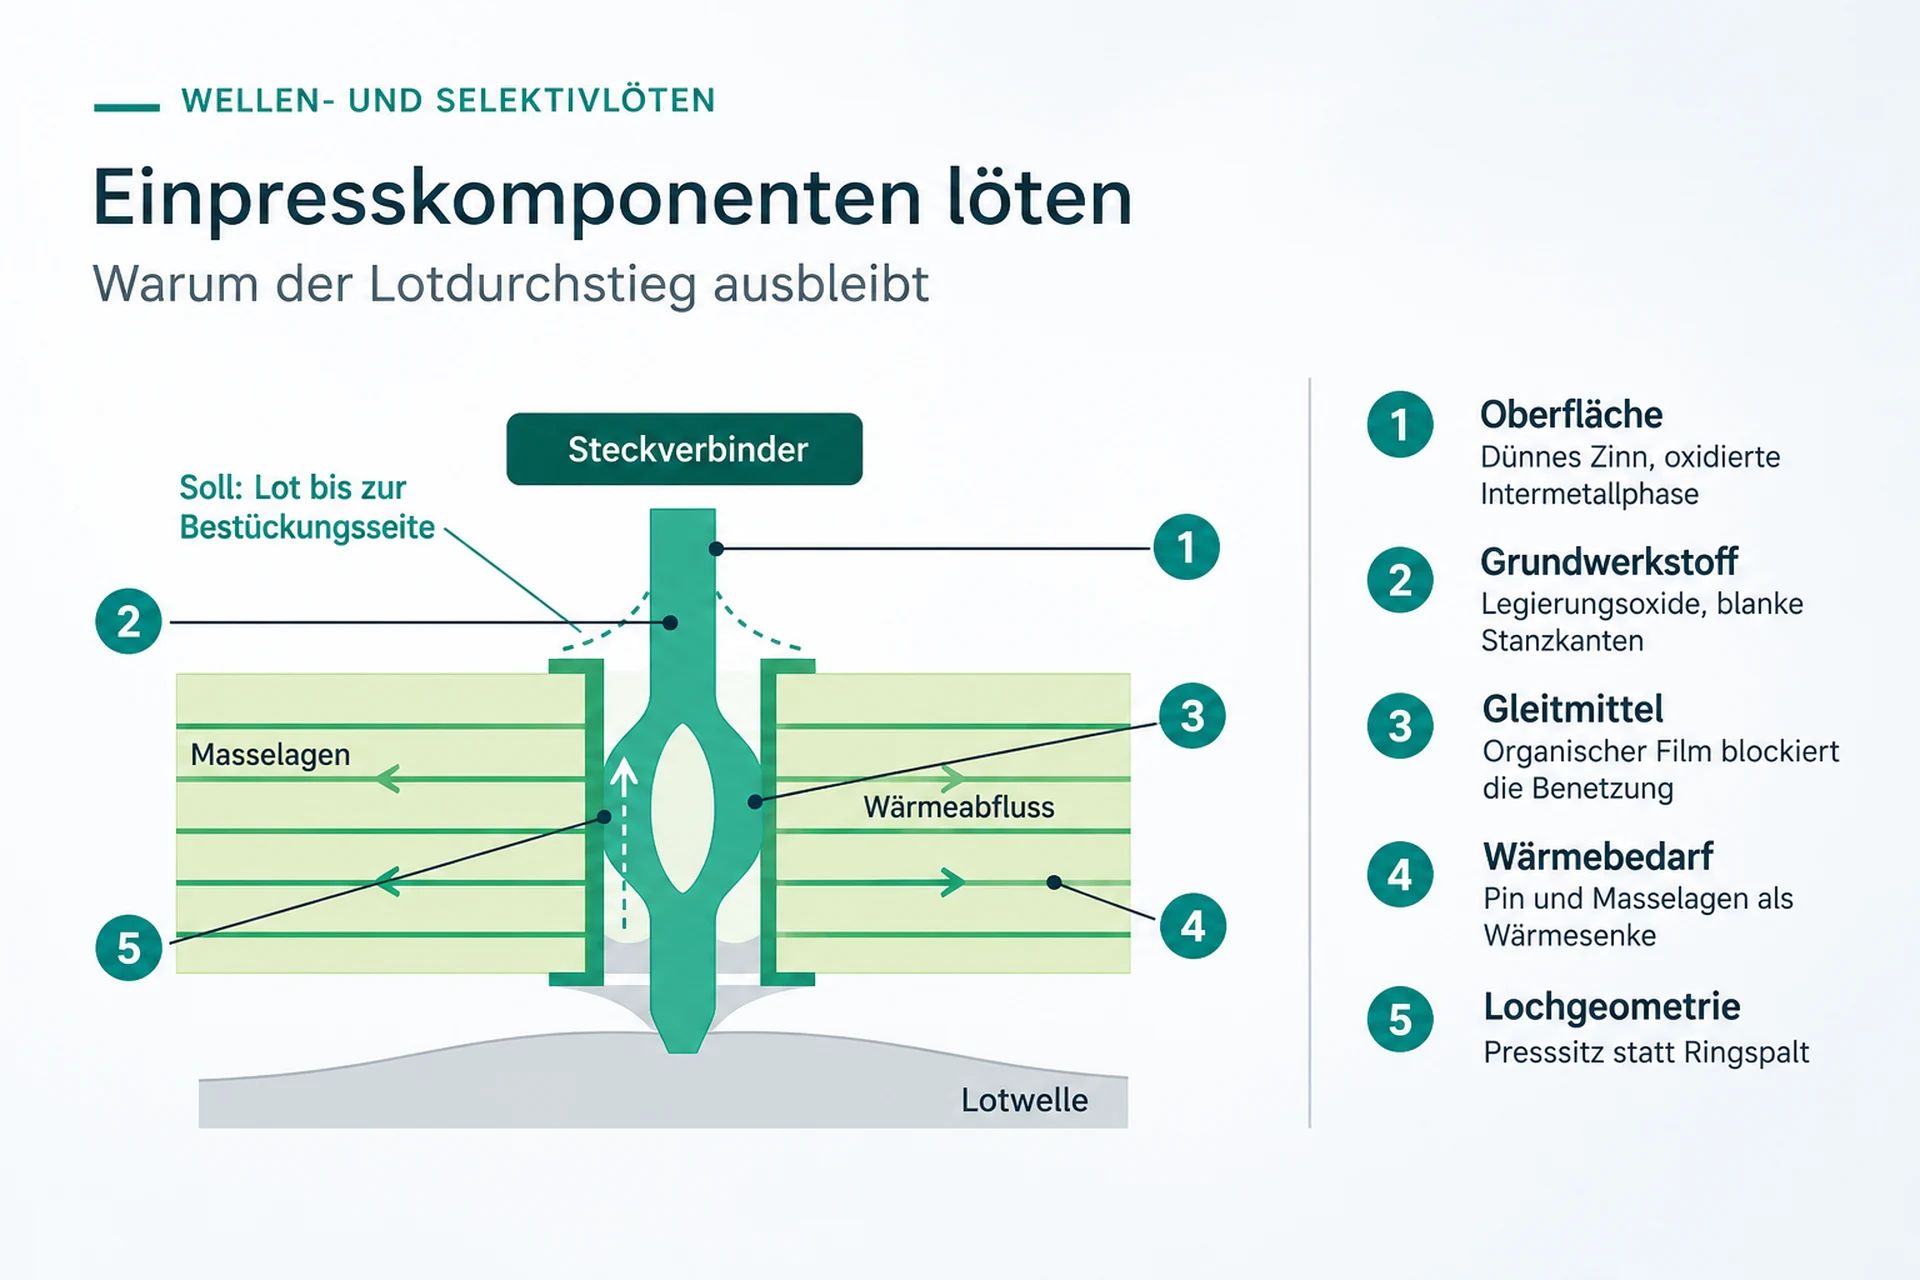
Sollen solche Kontakte dennoch gelötet werden, können verschiedene material- und prozessbedingte Faktoren den Lotdurchstieg beeinträchtigen. Dazu zählen insbesondere dünne Zinnoberflächen, schwer reduzierbare Oxide, Rückstände von Gleitmitteln, ein hoher Wärmebedarf sowie die spezifische Geometrie der Einpressbohrungen.
Unterschiedliche Ursachen erfordern abgestimmte Lösungen
Ein wesentlicher Einflussfaktor ist die Oberflächenbeschaffenheit der Kontakte. Die häufig nur wenige Mikrometer dünne Zinnschicht kann durch Lagerung und die Bildung intermetallischer Phasen ihre Lötbarkeit verlieren. Hinzu kommen Oxide auf den eingesetzten Kupferlegierungen sowie mögliche Schmierstoffrückstände, die eine vollständige Benetzung erschweren.
Auch die thermischen Bedingungen spielen eine entscheidende Rolle. Massive Einpresszonen und dicke Multilayer-Leiterplatten führen zu einer erhöhten Wärmeableitung. Dadurch erreicht der Kontakt unter Umständen nicht die erforderliche Benetzungstemperatur. Gleichzeitig kann die für den Presssitz optimierte Bohrungsgeometrie den kapillaren Lotaufstieg behindern.
Die richtige Flussmittelauswahl und weitere wichtige Erfolgsfaktoren
Neben dem Flussmittel gibt es weitere Punkte zu beachten, um ein gutes Lötergebnis zu erzielen:
-
Flussmittel:
Es sollten höher aktivierte Flussmittelsysteme eingesetzt werden, die oxidierte Zinn- und Intermetalloberflächen sicher aufschließen. Des Weiteren können auch halogenidhaltige Typen nur nach Freigabe und mit abgesicherten Rückständen (J-STD-004, SIR) eingesetzt werden. Das Flussmittel muss durch die Hülse bis zur Bestückungsseite steigen und wasserbasierte Systeme brauchen ausreichend Vorheizung zum Trocknen. -
Prozess:
Die Vorheizung sollte an der Oberseitentemperatur ausgerichtet werden. Zusätzlich sollte die Kontaktzeit verlängert bzw. Transportgeschwindigkeit gesenkt und Stickstoff gegen Reoxidation eingesetzt werden. -
Material:
Anwender sollten lötbare Bauteilausführungen mit dickerer Reinzinnschicht und Lötbarkeitsqualifikation anfragen. Gealterte Bauteile lassen sich feuerverzinnen, sind danach aber nicht mehr fürs Einpressen spezifiziert. Vor Serienstart die Charge per Wetting-Balance-Test prüfen (J-STD-002, IEC 60068-2-69).
Kurz gesagt: Die schlechte Lötbarkeit von Einpresskomponenten ist kein Mangel, sondern Folge ihrer Auslegung. Beherrschbar wird sie im Zusammenspiel von Flussmittel, Wärmeeintrag und Bauteiloberfläche, denn kein Flussmittel gleicht fehlende Wärme oder einen fehlenden Lötspalt aus.
„Die Lötbarkeit von Einpresskomponenten lässt sich nicht allein über die Aktivität des Flussmittels verbessern. Entscheidend ist das Zusammenspiel zwischen Oberflächenbeschaffenheit, Flussmittelchemie, Wärmeeintrag und Bauteilgeometrie. Nur wenn diese Faktoren aufeinander abgestimmt sind, lassen sich reproduzierbare Lötergebnisse erzielen.“
Markus Geßner, Prokurist und Marketingleiter der Emil Otto GmbH
Anwendungstechnische Unterstützung für stabile Lötprozesse
Als Spezialist für Flussmittel und Oberflächentechnik unterstützt Emil Otto Elektronikfertiger bei der Analyse von Benetzungsproblemen und der Auswahl geeigneter Flussmittelsysteme. Im Mittelpunkt steht dabei die individuelle Bewertung der eingesetzten Materialien und Prozessbedingungen.
Durch gezielte Prozessversuche und eine abgestimmte Flussmittelauswahl können die Voraussetzungen für einen verbesserten Lotdurchstieg geschaffen werden. Dabei gilt: Auch hochaktive Flussmittel können einen unzureichenden Wärmeeintrag oder einen fehlenden Lötspalt nicht vollständig kompensieren.
Die Anwendungstechnik von Emil Otto unterstützt bei der Ursachenanalyse, der Flussmittelauswahl und der Optimierung bestehender Lötprozesse.