Les contacts à insertion en force sont conçus pour des assemblages sans soudure. Si ces composants sont néanmoins soumis à des procédés de brasage à la vague ou de brasage sélectif, cela peut entraîner des problèmes de mouillage et une remontée incomplète de la brasure. Emil Otto explique les causes techniques et montre comment obtenir de meilleurs résultats de brasage grâce à une adaptation adéquate du flux, des paramètres de processus et des surfaces des composants.
Les contacts à insertion en force sont utilisés dans la fabrication électronique, en particulier lorsque des connexions électriques fiables et une grande stabilité mécanique sont requises. Leur conception et la nature de leur surface sont toutefois principalement adaptées au processus d'insertion par force. Alors que leur comportement lors de l'insertion par pression est qualifié selon la norme CEI 60352-5, leur soudabilité conformément à la norme J-STD-002 n'est pas nécessairement garantie.
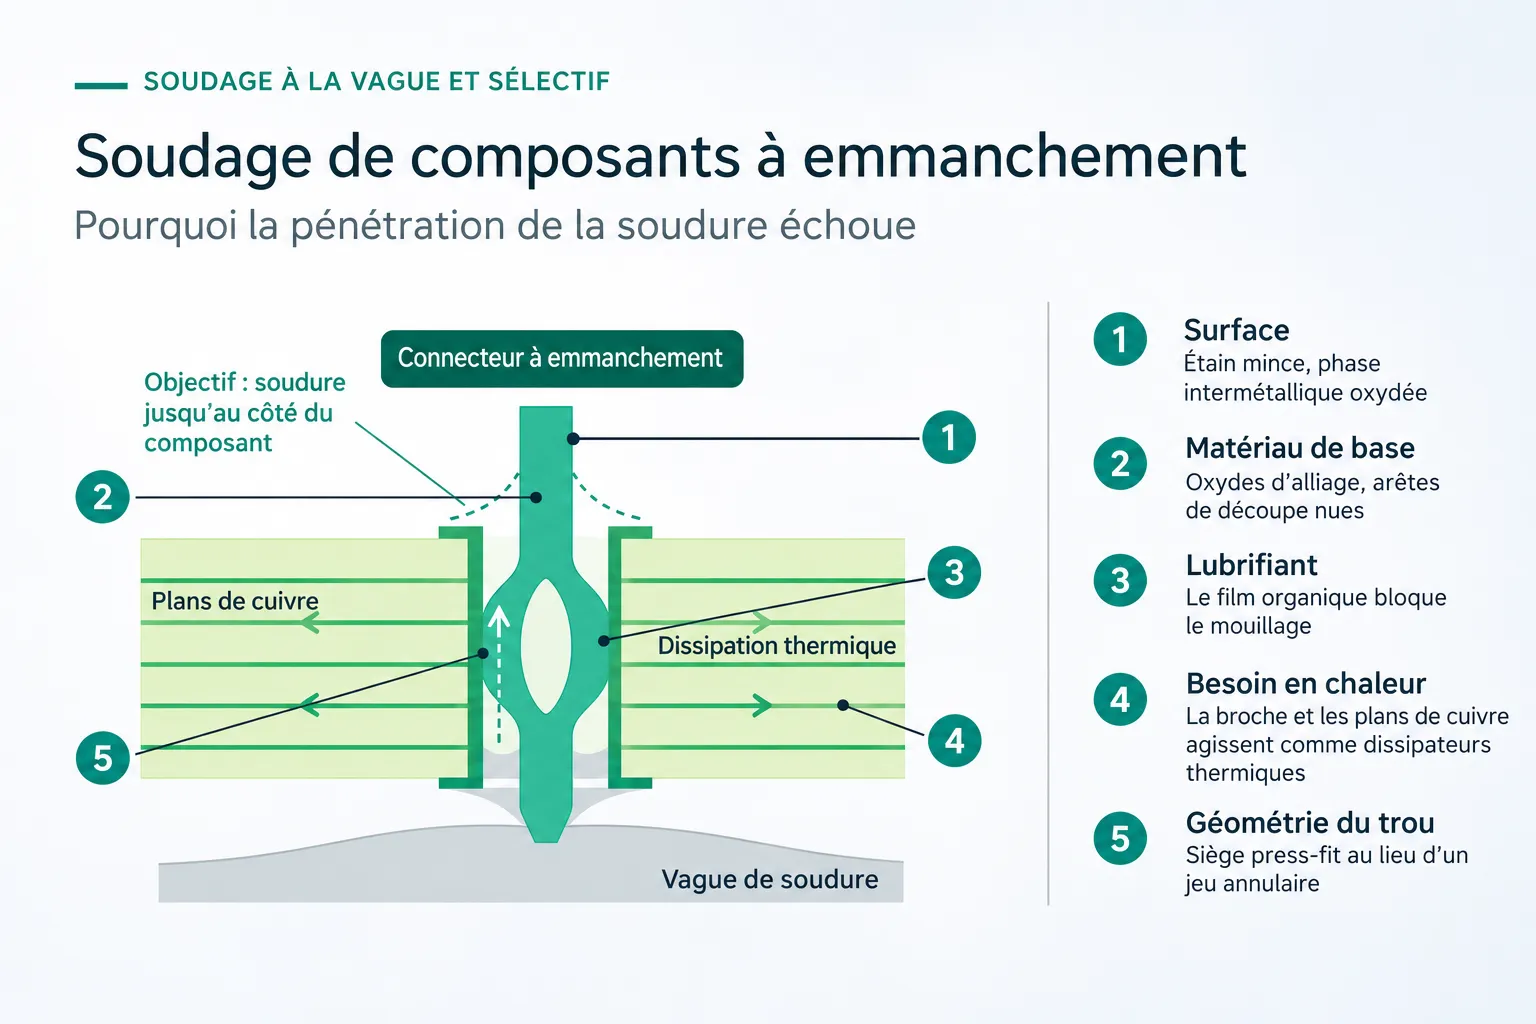
Si l'on souhaite néanmoins réaliser ces assemblages par brasage, divers facteurs liés aux matériaux et au procédé peuvent nuire à la remontée de la brasure. Il s'agit notamment des fines couches d'étain, des oxydes difficiles à réduire, des résidus de lubrifiants, d'un besoin thermique élevé ainsi que de la géométrie spécifique des alésages d'insertion.
À chaque cause correspondent des solutions adaptées
La nature de la surface des contacts est un facteur déterminant. La couche d'étain, qui ne mesure souvent que quelques micromètres d'épaisseur, peut perdre sa soudabilité en raison du stockage et de la formation de phases intermétalliques. À cela s’ajoutent les oxydes présents sur les alliages de cuivre utilisés ainsi que d’éventuels résidus de lubrifiant, qui empêchent un mouillage complet.
Les conditions thermiques jouent également un rôle déterminant. Les zones d’insertion massives et les circuits imprimés multicouches épais entraînent une dissipation thermique accrue. De ce fait, le contact peut, dans certaines circonstances, ne pas atteindre la température de mouillage requise. Parallèlement, la géométrie du trou, optimisée pour un ajustement serré, peut entraver la remontée capillaire de la brasure.
Le choix du flux approprié et d'autres facteurs clés de réussite
Outre le flux, il convient de prendre en compte d'autres éléments pour obtenir un bon résultat de soudure :
-
Flux :
Il convient d'utiliser des systèmes de flux à activité plus élevée, capables d'éliminer efficacement les oxydes présents sur les surfaces d'étain et les surfaces intermétalliques. Par ailleurs, les types contenant des halogénures ne peuvent être utilisés qu'après autorisation et à condition que la fiabilité des résidus ait été vérifiée (J-STD-004, SIR). Le flux doit remonter à travers la douille jusqu'au côté montage, et les systèmes à base d'eau nécessitent un préchauffage suffisant pour assurer leur séchage. -
Processus :
Le préchauffage doit être adapté à la température de la face supérieure du circuit imprimé. Il convient en outre de prolonger le temps de contact ou de réduire la vitesse de transport, et d'utiliser de l'azote pour empêcher la réoxydation. -
Matériau :
Les utilisateurs sont invités à demander des versions de composants soudables dotées d'une couche d'étain pur plus épaisse et ayant fait l'objet d'une qualification de soudabilité. Les composants vieillis peuvent être étamés à chaud, mais ne sont alors plus spécifiés pour l'insertion par force. Avant le lancement de la production en série, vérifier le lot à l'aide d'un essai à la balance de mouillage (J-STD-002, CEI 60068-2-69).
En bref : La mauvaise soudabilité des composants à insertion par pression n'est pas un défaut, mais la conséquence de leur conception. Elle peut être maîtrisée grâce à l'interaction entre la soudure, l'apport de chaleur et la surface du composant, car aucune soudure ne peut compenser un manque de chaleur ou l'absence de jeu de brasage.
« La soudabilité des composants à insertion en force ne peut pas être améliorée uniquement par l’action du flux. Ce qui est déterminant, c’est l’interaction entre l’état de surface, la composition chimique du flux, l’apport de chaleur et la géométrie du composant. Ce n’est que lorsque ces facteurs sont harmonisés entre eux qu’il est possible d’obtenir des résultats de brasage reproductibles. »
Markus Geßner, responsable du marketing et des ventes chez Emil Otto GmbH
Assistance technique pour des processus de brasage stables
En tant que spécialiste des flux et des techniques de traitement de surface, Emil Otto aide les fabricants de produits électroniques à analyser les problèmes de mouillage et à choisir les systèmes de flux adaptés. L'accent est mis sur l'évaluation au cas par cas des matériaux utilisés et des conditions de processus.
Des essais de procédé ciblés et une sélection adaptée du flux permettent de créer les conditions nécessaires à une meilleure remontée de la brasure. Il convient toutefois de noter que même les flux très actifs ne peuvent pas compenser entièrement un apport de chaleur insuffisant ou l'absence de jeu de brasage.
Le service d'assistance technique de'Emil Otto apporte son aide pour l'analyse des causes, le choix du flux et l'optimisation des procédés de brasage existants.